

Integridad técnica en soldadura: una guía para fabricantes sobre WPS, PQR y WPQ en proyectos siderúrgicos internacionales
1. La Fundación: Registro de Calificación de Procedimientos (PQR)
El PQR es la "prueba científica" de que una combinación específica de variables de soldadura produce una unión con las propiedades mecánicas requeridas. Es una prueba única-que implica pruebas destructivas de laboratorio (tracción, flexión, impacto y macro-grabado).
En Sunrise, enfatizamos que un PQR no es sólo una hoja de papel sino un registro de un "experimento de soldadura" específico. Si su proyecto requiere resistencia a bajas-temperaturas (por ejemplo, -20 grados en los inviernos de América del Norte), el PQR debe incluir pruebas de impacto Charpy V-Notch a esa temperatura específica. Sin un PQR válido, cualquier WPS posterior no es técnicamente válido.
2. El Manual de Instrucciones: Especificación del Procedimiento de Soldadura (WPS)
Si el PQR es la "prueba", el WPS es el "manual de instrucciones" para el soldador en el taller. Traduce los datos-probados en laboratorio en parámetros procesables: voltaje, amperaje, velocidad de desplazamiento y tasas de flujo de gas.
Un error común en el comercio "orientado a productos-" es proporcionar una WPS genérica. Sin embargo, un socio "orientado a la ingeniería-" como Sunrise garantiza que cada WPS esté "pre-calificado" o respaldado por un PQR que cubra el espesor específico, el grado del material y la posición de las juntas del proyecto.
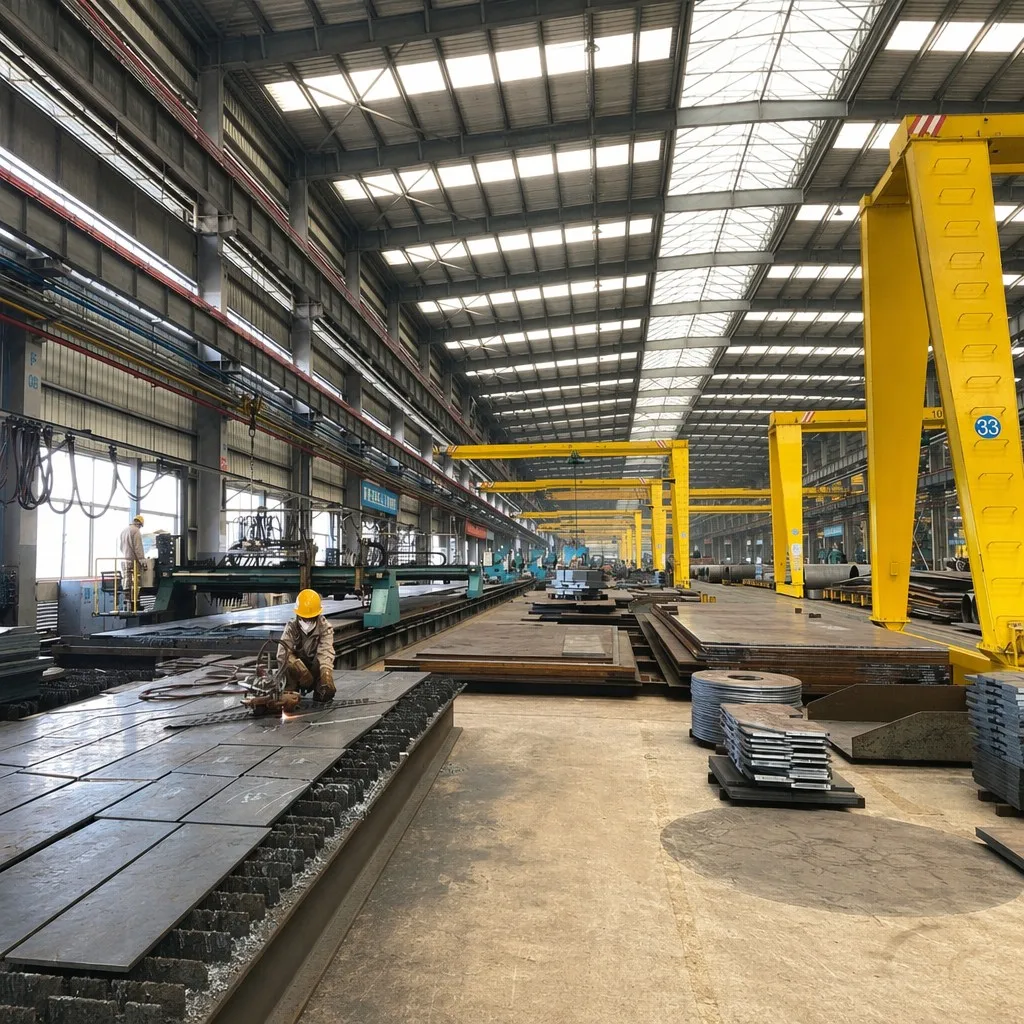
3. Comparación de estándares globales: AWS versus EN/ISO
Comprender los matices entre los sistemas americanos y europeos es vital para los contratistas EPC globales.
| Característica | AWS D1.1 (Norteamérica) | EN ISO 15614 / EN 1090-2 (Europa) |
|---|---|---|
| Filosofía | Se permiten procedimientos precalificados para uniones estándar. | Todos los procedimientos deben calificarse mediante pruebas. |
| Agrupación de materiales | Grupo I a IV (según ASTM). | Grupo 1 a 11 (según ISO/TR 15608). |
| Pruebas de impacto | Requerido sólo si lo especifica el ingeniero. | A menudo es obligatorio para la clase de ejecución EXC3. |
| Requisitos de END | Visual + UT/RT según el tipo de estrés. | NDT basado en porcentaje-vinculado a la clase de ejecución. |
4. Calificación de desempeño del soldador (WPQ)
El último pilar es el elemento humano. El WPQ demuestra que un soldador individual tiene la habilidad de seguir el WPS y producir una soldadura sin defectos-. Para los proyectos Sunrise, mantenemos una base de datos digital de certificaciones de soldadores, lo que garantiza que solo se asigne personal calificado a los nodos críticos, como las conexiones de viga-a-columna de la grúa.
5. Variables críticas y cambios "esenciales"
Los cambios en las "Variables esenciales" (como cambiar de SAW a GMAW o aumentar el espesor de la placa más allá del rango del PQR) requieren una nueva calificación. Ignorar estos cambios es un riesgo importante en la siderurgia internacional, ya que puede invalidar la garantía estructural.
6. Lista de verificación de auditoría de ingeniería para documentación de soldadura
¿El PQR admite el grado del material (p. ej., Q355B frente a ASTM A572 Gr.50)?
¿El rango de espesor en el WPS es compatible con el PQR?
¿El registro WPQ coincide con la posición específica (1G, 2G, 3G, 4G)?
¿Los consumibles de soldadura (electrodos/cables) son rastreables hasta un MTC?
¿Se calcula y supervisa el "aporte de calor" para el acero de alta-resistencia?
💡 Recomendaciones de acción estratégica para el amanecer
1.Matriz de Calificación Consolidada: Mapee todos los PQR existentes con los requisitos de AISC y Eurocódigo para proporcionar a los clientes un informe instantáneo de "preparación para el cumplimiento" durante la etapa de RFQ.
2.Trazabilidad del código QR-digital: vincule cada marca de pieza de soldadura crítica-al WPS específico y al ID del soldador mediante códigos QR en el componente, lo que permite a los ingenieros del sitio verificar la calidad en tiempo-real.
3.Visualización del mapa de soldadura: Para proyectos de 500 toneladas, proporcione un "Mapa de soldadura" 3D que indique las ubicaciones de END y el WPS correspondiente, lo que reduce significativamente el ciclo de RFI durante la aprobación técnica.


